Persiapan permukaan yang tepat sangat penting untuk keberhasilan aplikasi lapisan Fusion Bonded Epoxy (FBE) pada pipa baja. Pipa baja berlapis FBE banyak digunakan dalam transportasi minyak dan gas, sistem penyediaan air, dan platform lepas pantai karena ketahanan korosi dan daya tahannya yang luar biasa. Untuk memastikan adhesi optimal dan perlindungan jangka panjang, para profesional industri harus mengikuti teknik persiapan permukaan yang ketat sebelum mengaplikasikan lapisan FBE. Artikel ini membahas langkah-langkah penting, kesalahan umum, dan teknik canggih untuk mencapai hasil lapisan FBE yang unggul.
|
|
|
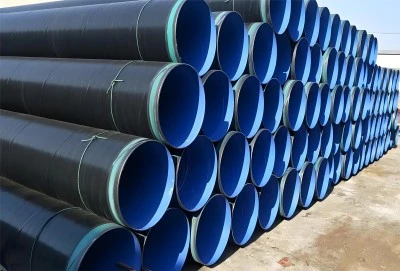

Langkah-langkah penting dalam persiapan pra-pelapisan FBE
Pembersihan dan penghilangan lemak pada permukaan baja dengan benar
Langkah penting pertama dalam persiapan pra-pelapisan FBE adalah pembersihan dan penghilangan lemak secara menyeluruh pada permukaan baja. Proses ini menghilangkan kontaminan seperti minyak, gemuk, dan kotoran yang dapat mengganggu daya rekat lapisan. Metode pembersihan yang efektif meliputi penghilangan lemak dengan pelarut, pembersihan alkali, dan pembersihan uap. Sangat penting untuk menggunakan bahan pembersih yang tepat yang tidak akan meninggalkan residu pada permukaan. Setelah dibersihkan, permukaan harus diperiksa untuk memastikan semua kontaminan telah dihilangkan.
Mencapai profil ledakan optimal untuk adhesi FBE
Mencapai profil peledakan yang tepat sangat penting untuk daya rekat FBE yang kuat. Profil peledakan, atau kekasaran permukaan, menyediakan kunci mekanis bagi lapisan untuk melekat. Standar industri biasanya merekomendasikan profil permukaan antara 50 hingga 100 mikron (2 hingga 4 mil) untuk pelapis FBE. Peledakan abrasif menggunakan material seperti pasir baja, aluminium oksida, atau garnet umumnya digunakan untuk membuat profil ini. Pemilihan material abrasif dan tekanan peledakan harus dikontrol dengan cermat untuk mencapai profil yang diinginkan tanpa merusak substrat baja.
Kontrol lingkungan untuk aplikasi pelapisan FBE
Faktor lingkungan berperan penting dalam keberhasilan aplikasi pelapisan FBE. Suhu, kelembapan, dan titik embun harus dipantau dan dikontrol secara ketat. Suhu permukaan baja harus minimal 3°C (5°F) di atas titik embun untuk mencegah kondensasi kelembapan. Kelembapan relatif harus dijaga di bawah 85% untuk menghindari masalah terkait kelembapan. Ventilasi yang tepat dan langkah-langkah pengendalian debu juga penting untuk memastikan lingkungan kerja yang bersih. Banyak fasilitas pelapisan menggunakan bilik dengan pengatur suhu untuk menjaga kondisi optimal selama proses pelapisan.
Kesalahan umum dalam persiapan permukaan: Apa yang harus dihindari
Penghapusan kerak dan karat pabrik yang tidak memadaiSalah satu kesalahan umum dalam persiapan permukaan adalah penghilangan kerak pabrik dan karat yang tidak memadai. Kerak pabrik, lapisan oksida besi yang terbentuk selama penggulungan panas baja, dapat secara signifikan mengganggu daya rekat lapisan jika tidak dihilangkan sepenuhnya. Demikian pula, karat harus dihilangkan secara menyeluruh untuk mencegah korosi di bawah lapisan. Pembersihan dengan semburan pasir hingga mencapai permukaan logam yang hampir putih (standar SSPC-SP 10/NACE No. 2) biasanya diperlukan untuk lapisan FBE . Kegagalan mencapai tingkat kebersihan ini dapat menyebabkan kegagalan lapisan prematur dan mengurangi masa pakai pipa baja.
Mengabaikan kontrol kelembaban dalam aplikasi FBE
Pengendalian kelembapan seringkali diabaikan, padahal sangat penting dalam aplikasi FBE. Bahkan sedikit kelembapan pada permukaan baja dapat menyebabkan cacat pelapisan seperti gelembung udara atau daya rekat yang buruk. Selain menjaga kondisi lingkungan yang tepat, penting untuk memastikan bahwa udara bertekanan yang digunakan untuk peledakan dan penghilangan debu kering dan bebas minyak. Beberapa fasilitas menggunakan peralatan dehumidifikasi untuk menjaga tingkat kelembapan tetap rendah secara konsisten. Pemeriksaan kualitas udara dan titik embun secara berkala harus dilakukan selama proses pelapisan.
Penyimpanan pipa berlapis FBE yang tidak tepat
Penyimpanan pipa berlapis FBE yang tepat seringkali diabaikan, padahal sangat penting untuk menjaga integritas lapisan. Pipa berlapis harus disimpan di tempat yang bersih dan kering, terlindung dari sinar matahari langsung dan suhu ekstrem. Pipa harus ditopang pada rak berlapis atau kayu untuk mencegah kerusakan lapisan. Ketinggian penumpukan harus dibatasi untuk menghindari beban berlebih pada pipa di bagian bawah. Prosedur penanganan yang tepat, seperti menggunakan sling kain, bukan rantai atau tali kawat, harus diterapkan untuk mencegah kerusakan lapisan selama pengangkutan dan pemasangan.
Teknik canggih untuk adhesi FBE yang optimal
Metode peledakan inovatif untuk meningkatkan ikatan FBETeknik peledakan canggih dapat meningkatkan daya rekat FBE secara signifikan. Peledakan ganda, yang melibatkan peledakan awal yang diikuti dengan peledakan akhir dengan bahan abrasif yang lebih halus, dapat menciptakan profil permukaan yang optimal untuk adhesi FBE. Sistem peledakan vakum menawarkan kontrol yang lebih baik terhadap profil peledakan dan mengurangi emisi debu. Beberapa fasilitas sedang bereksperimen dengan ablasi laser untuk persiapan permukaan, yang memberikan kontrol presisi terhadap kekasaran permukaan tanpa memerlukan bahan abrasif.
Teknologi perawatan permukaan mutakhir
Teknologi perawatan permukaan yang baru muncul mendorong batas kinerja lapisan FBE . Perawatan plasma dapat mengaktifkan permukaan baja pada tingkat molekuler, meningkatkan ikatan kimia dengan lapisan FBE. Lapisan nano yang diaplikasikan sebagai primer sebelum aplikasi FBE dapat meningkatkan ketahanan korosi dan daya rekat lapisan. Beberapa produsen sedang menjajaki penggunaan lapisan FBE yang diperkuat graphene, yang menjanjikan daya tahan dan sifat penghalang yang lebih besar.
Langkah-langkah pengendalian mutu untuk integritas lapisan FBE
Kontrol kualitas yang ketat sangat penting untuk memastikan integritas lapisan FBE. Teknik inspeksi canggih seperti sistem inspeksi visual otomatis dan pengujian arus eddy dapat mendeteksi cacat lapisan dengan presisi tinggi. Pengujian ketahanan (hollow) menggunakan penguji percikan tegangan tinggi membantu mengidentifikasi cacat lubang jarum pada lapisan. Pengujian adhesi, termasuk uji tarik dan uji tekuk, memverifikasi kekuatan ikatan antara lapisan dan substrat baja. Penerapan sistem manajemen mutu yang komprehensif yang mencakup audit rutin dan proses peningkatan berkelanjutan sangat penting untuk menjaga konsistensi kualitas lapisan.
Persiapan permukaan yang tepat adalah dasar keberhasilan aplikasi pelapisan FBE pada pipa baja. Dengan mengikuti praktik terbaik industri, menghindari kesalahan umum, dan menerapkan teknik canggih, insinyur perpipaan dan profesional pelapisan dapat memastikan perlindungan korosi yang unggul dan masa pakai yang lebih lama untuk pipa baja berlapis FBE . Seiring perkembangan teknologi, tetap mengikuti perkembangan terbaru dalam persiapan permukaan dan teknologi pelapisan sangat penting untuk mempertahankan keunggulan kompetitif di pasar global untuk solusi perpipaan berkinerja tinggi.
Pipa Baja Lapis FBE Dijual
Hebei Longma Group menawarkan pipa baja berlapis FBE premium yang memenuhi standar industri tertinggi. Peralatan produksi canggih kami, yang diimpor dari Jerman dan dilengkapi dengan empat jalur produksi yang dikembangkan secara independen, memastikan lapisan FBE berkualitas tinggi. Dengan tim profesional yang terdiri dari lebih dari 300 karyawan, termasuk lebih dari 60 ahli teknis, kami menjamin keunggulan dalam setiap aspek produksi. Fasilitas pengujian komprehensif kami, yang dilengkapi dengan detektor cacat ultrasonik dan peralatan sinar-X industri, memastikan kontrol kualitas yang ketat. Kami bangga dengan pengiriman cepat, dengan pipa ketebalan standar siap dalam waktu sesingkat 7 hari. Produk kami didukung oleh sertifikasi lengkap, termasuk API 5L, ISO 9001, dan ISO 14001. Berkat model produksi terintegrasi dan kemitraan strategis kami, kami menawarkan harga yang kompetitif tanpa mengorbankan kualitas. Untuk pertanyaan mengenai pipa berlapis FBE kami (standar API 5L, ASTM A53, EN10210, AS/NZS 1163; diameter luar 60.3-1422 mm; ketebalan dinding 6.02-50.8 mm), hubungi kami di info@longma-group.com